
國家重點小巨人企業
國家知識產權優勢企業
國家鼓勵的重點軟件企業


 CN


分享:


據行業研究機構統計,2025年國內砂型3D打印市場同比增速23%—25%,顯著高於傳統鑄造裝備6%的增速;全球市場規模預計由2025年7.7億美元增長至2032年19億美元。
傳統砂型鑄造依賴木模、金屬模,痛點顯著:模具週期15—90天、成本高昂,小單雜單接單難;受脫模約束,複雜內腔、薄壁一體結構成型受限;生產依賴老師傅,換型麻煩、良品波動大,標準化難落地。
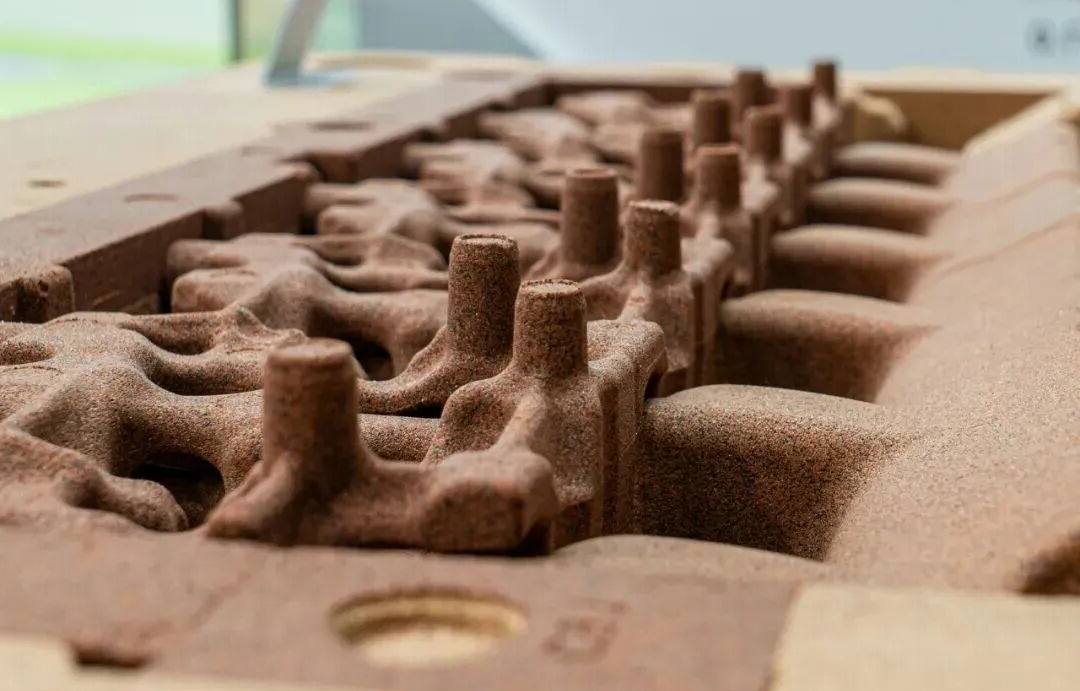
基於粘結劑噴射工藝的砂型3D打印,正在改變鑄造產線的設備選型和訂單結構。
一、賽道前景:為什麼砂型3D打印正在加速
砂型鑄造是製造業最古老的工藝之一,全球鑄件產量中超過70%採用砂型鑄造。長期以來,這個行業的增長引擎是「規模」和「人力」,而不是「效率」和「精度」。
第一,噴頭和材料成本下降。工業壓電噴頭的國產化和多功能化,讓粘結劑噴射(BinderJetting)工藝從實驗室走向量產線。呋喃樹脂、固化劑等3D打印專用砂材的供應鏈也在逐步成熟。
第二,下遊需求倒逼柔性生產。汽車輕量化、航空航天複雜結構件、模具快速試製等場景,對「小批量、複雜結構、快速交付」的需求越來越強。傳統鑄造靠開模,一個砂模開發週期60—90天,根本接不住這類訂單。
第三,政策驅動綠色轉型。鑄造行業是典型的高耗能、高排放行業。無模製造減少了木材模具消耗和人工造型環節,與製造業智能化、綠色化轉型方向一致。
二、痛點拆解:傳統鑄造卡在哪四個環節
01 痛點一:模具成本高、週期長
傳統鑄造必須先做木模或金屬模,一套複雜砂型的模具開發週期通常60—90天,模具材料成本高、維護成本高、重複利用率低。小批量訂單光開模就虧本,企業不敢接散單。
02 痛點二:精度依賴人工經驗
砂型緊實度、分型面對位、砂芯裝配,這些環節高度依賴熟練工人。工人短缺直接導致產能受限,而手工填砂帶來的表面粗糙度不均、複雜內腔合格率低,又推高了後處理成本。
03 痛點三:複雜結構做不出來
傳統砂型鑄造受分型設計限制,複雜內腔必須拆成多塊砂芯拼接,接縫處就是鑄造缺陷的高發區。產品設計被工藝約束住,輕量化、隨形冷卻水道等先進結構難以落地。
04 痛點四:柔性生產能力弱
傳統產線換型慢、庫存重,多品種小批量訂單的排產成本極高。市場需求一旦波動,要麼庫存積壓,要麼訂單延誤。
三、漢森軟件3D砂型打印方案:以數碼噴墨破解傳統鑄造痛點
砂型3D打印採用粘結劑噴射(BJ)數碼噴墨工藝,原理並不複雜:鋪一層砂,噴墨打印頭按照切片數據噴射粘結劑,固化一層,循環鋪砂、噴墨、固化,層層疊加,「從無到有」直接成型砂型。
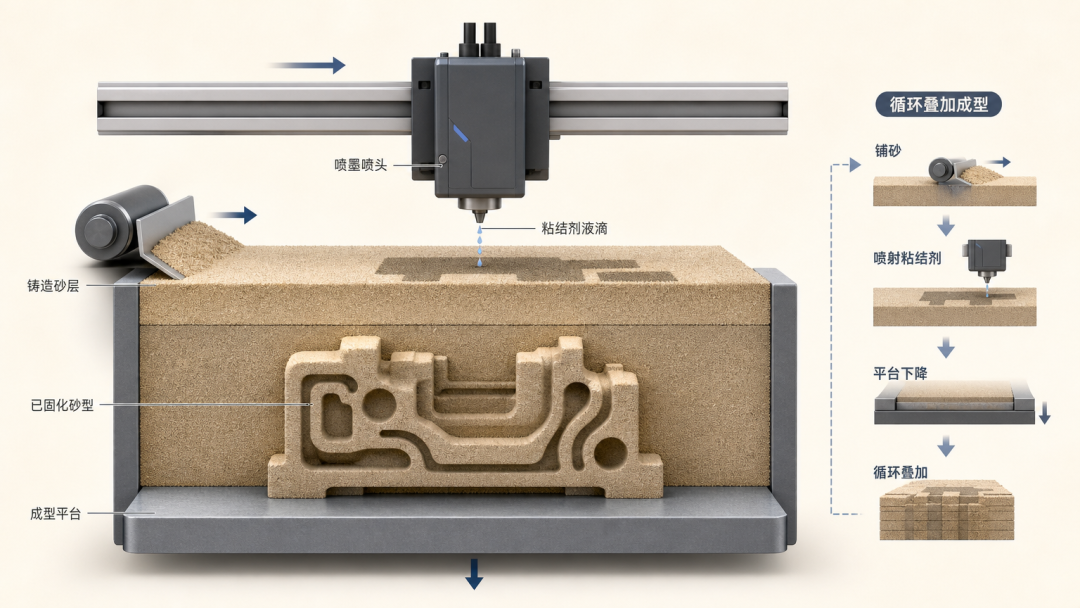
漢森軟件3D砂型打印方案,集自研板卡+噴墨控制+3D切片軟件+核心部件(墨路系統等)於一體,以全棧控制解決方案為核心,配套開放SDK,支持廠商深度集成,針對性破解傳統鑄造四大瓶頸:
1 去模化,大幅壓縮交付週期
無需製作木模、金屬模,導入CAD數字模型直接驅動打印。複雜砂型數小時即可完成,省去模具開發、維護、更換的高額成本,小單、雜單也能輕鬆承接,交付週期從月級縮短至小時級。
2 數字化自動控制,精度穩定
方案可精準管控噴頭運動軌跡、噴射頻率,配合自研板卡與運動控制能力,逐層精準控厚、控位,在典型砂材和工藝窗口下,砂型尺寸精度可達±0.3mm。鋪砂、噴射、固化全流程自動化;系統實時監測噴射狀態、墨路壓力、運動精度,動態自適應調參,規避人工操作帶來的波動,保障批量生產品質一致,減少後序機加工餘量。
3 釋放設計自由度,複雜結構一體成型
擺脫分型、拔模脫模限制,自研3D切片軟件針對迷宮流道、隨形冷卻水道、薄壁異形內腔做專屬路徑優化,傳統工藝難以實現的結構可一體打印成型,大幅放寬鑄造工藝對設計的約束。
4 柔性連續生產,輕鬆實現多品種混產
換型僅需切換數字文件,不用重新制模,支持24小時連續打印,適配多品種、小批量訂單,有效降低庫存壓力。
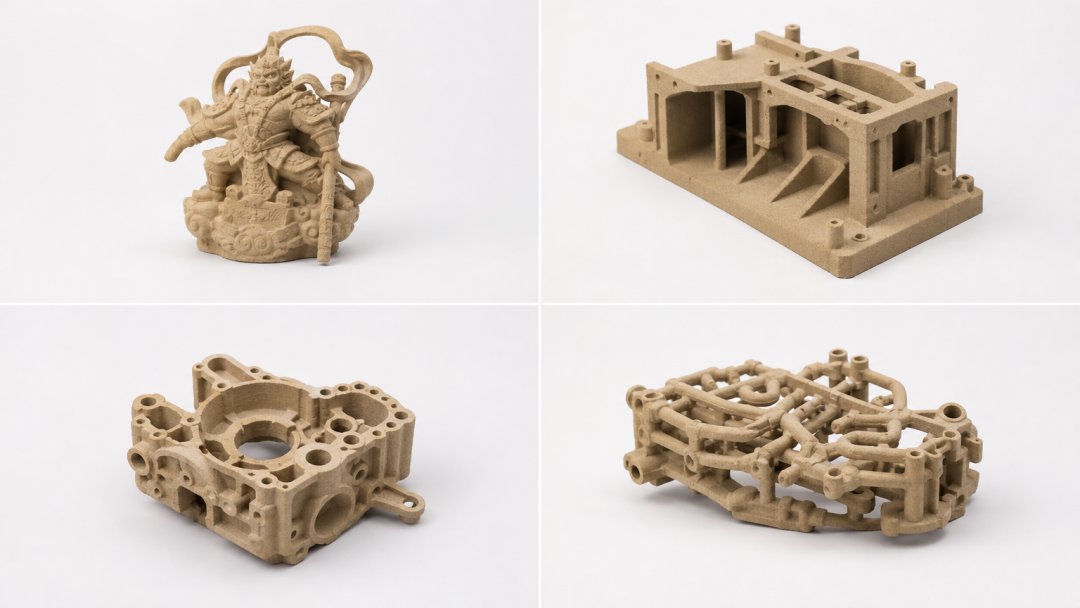
目前,已落地應用於以下砂型打印場景:
砂型3D打印,不只是為鑄造行業新增一條製造路徑,更是依托數碼噴墨技術重構鑄造生產範式。當模具的約束被打破、人工經驗帶來的不確定性被數字化控制替代,鑄造行業得以充分釋放設計自由度,從容承接小批量、高複雜度、快交付的訂單。漢森軟件以工業噴墨控製為核心,持續輸出穩定可靠的全鏈路解決方案,幫設備廠商在控制層少走調試彎路,攜手夥伴共推鑄造產業智能化、綠色化升級。
深圳市漢森軟件股份有限公司
創立於2006年,工業數碼噴印領域全鏈條數字打印解決方案提供商。
作為全球最大的獨立打印控制系統供應商,公司以控制系統、RIP軟件、SaaS平臺和配套墨水為核心,構建覆蓋核心部件、軟件、雲端服務與耗材的全產業鏈佈局,擁有430餘件授權專利,業務覆蓋全球100多個國家和20多個行業。目前,方案已廣泛落地於紡織、包裝、3D打印、廣告、標籤、鋰電、光伏、半導體、生物醫療等多個行業,致力於為 B 端客戶提供端到端、可規模化的一體化打印解決方案。
 返回列表


